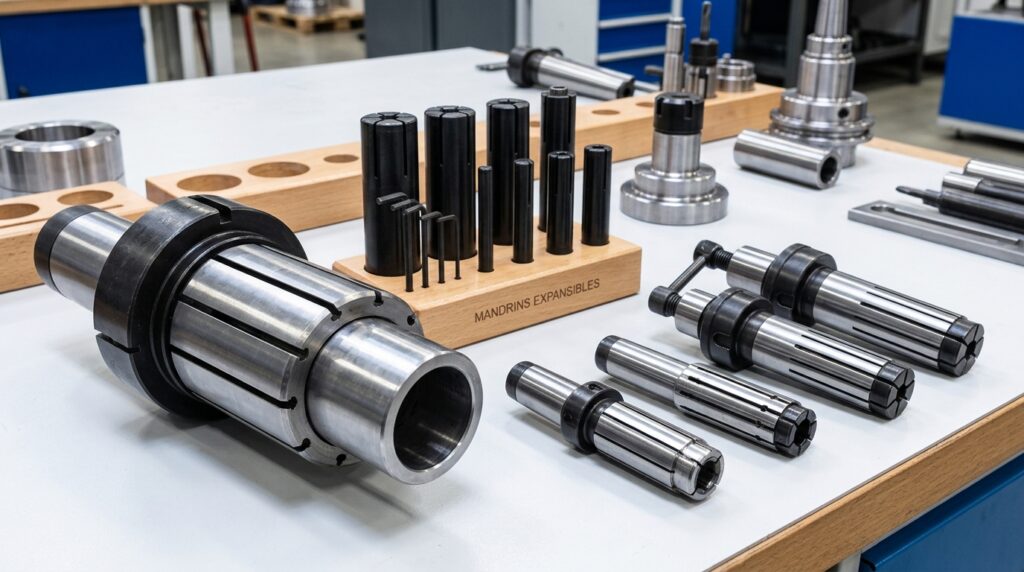
Dans le domaine de l’usinage, la précision est un impératif pour obtenir des pièces de haute qualité. Les mandrins expansibles, en tant qu’éléments essentiels de ce processus, jouent un rôle central dans la réussite de cette quête de précision. Comprendre les paramètres influençant leur efficacité peut transformer la fabrication et augmenter significativement la rentabilité.
Choix du matériau pour les mandrins expansibles
Le matériau des mandrins expansibles est déterminant pour leur performance et leur durée de vie. Les deux matériaux les plus couramment utilisés sont l’acier et l’aluminium. Chacun d’eux présente des avantages et des inconvénients.
Mandrins en acier : robustesse et longévité
Les mandrins en acier, notamment ceux en acier chromé, offrent une dureté superficielle élevée et une excellente résistance à l’usure. Ils sont dépourvus de déformations et généralement privilégiés pour la production en grande série. Leur capacité à produire plus de 10 000 tubes en fait une solution idéale pour les applications exigeant une grande précision.
Mandrins en aluminium : légèreté et économie
À l’inverse, les mandrins en aluminium sont plus légers et coûtent moins cher, ce qui les rend adaptés pour les projets de prototypage. Bien que leur durée de vie soit inférieure, cette option reste pertinente pour des petites séries, où le poids et le coût sont prioritaires. Cependant, pour un usage intensif, leur résistance à l’usure est un facteur limitant.
Tolérances de diamètre et circularité
La précision des mandrins repose également sur les tolérances de diamètre. Les exigences diffèrent selon l’application :
- Pour des tubes de tous les jours, une tolérance de ±0,05 mm est souvent suffisante.
- Les applications haute précision, comme celles en aéronautique, nécessitent des tolérances aussi strictes que ±0,025 mm.
- La circularité doit être maintenue à 50 % de la tolérance de diamètre, essentielle pour éviter des déformations lors de l’usinage.
En période de production, la vérification régulière de ces tolérances sur plusieurs points le long du mandrin est nécessaire. Toute variation, même minime, peut provoquer des complications à l’étape d’extraction.
Finition de surface : l’élément facilitateur d’extraction
L’état de surface du mandrin joue un rôle clé dans la facilité d’extraction des tubes composites. La finition doit être suffisamment lisse pour permettre une extraction sans accrocs, tout en offrant une adhésion efficace lors du laminage.
Voici les critères de finition à respecter :
- Une rugosité de surface (Ra) idéale se situe entre 0,2 et 0,4 µm.
- Le chromage peut considérablement améliorer la facilité d’extraction, réduisant le coefficient de frottement.
- L’usage de revêtements spécifiques comme le PTFE peut diminuer la force d’extraction de 30 à 50 %.
Mécanismes d’extraction et conicité
L’extraction des mandrins peut s’avérer complexe, notamment pour les tubes longs. Les mandrins coniques, qui diminuent progressivement en diamètre, favorisent cette étape. Cette conception permet de créer un jeu lors du mouvement axial, réduisant ainsi la force d’extraction requise.
Pour des applications nécessitant un diamètre intérieur uniforme, les mandrins segmentés ou pliables représentent la meilleure option, bien que leur coût soit plus élevé. Ces dispositifs sont indispensables dans des opérations précises, surtout pour les tubes de petits diamètres.
Longueur et déflexion des mandrins
La longueur des mandrins doit également être réfléchie. En effet, un mandrin trop long pourrait se déformer sous son propre poids. Pour une longueur de plus de 1,5 mètre, il serait judicieux d’augmenter le diamètre du mandrin et d’intégrer des supports intermédiaires. Pour les mandrins supérieurs à 25 mm, la limite pratique d’enroulement horizontal est d’environ 6 mètres.
| Type de mandrin | Matériau | Durée de vie (tubes) | Finition surface (Ra) |
|---|---|---|---|
| Mandrin en acier | Acier chromé | 10,000+ | 0.4-0.8 µm |
| Mandrin en aluminium | Aluminium 6061-T6 | 2,000 – 5,000 | 0.2-0.6 µm |
| Mandrin pliable | Acier ou aluminium | Variable | 0.4-1.0 µm |
Une fabrication précise des mandrins expansibles et une connaissance aigüe des paramètres optimaux peuvent impacter directement la qualité de production. En choisissant le bon matériau, en respectant les tolérances, en assurant une finition de surface adéquate, et en surveillant les mécanismes d’extraction, les fabricants peuvent garantir une productivité et un rendement accrus dans l’usinage.
Contactez MBC GUTTIN pout vous aider.